
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Alla rättigheter reserverade.
Links Sitemap RSS XML Sekretesspolicy

Papperspåsar finns överallt - livsmedelsbutiker, butiker, avhämtningsdiskar. Men bakom varje ren, välvikt papperspåse finns ett verktyg som de flesta aldrig ser: tärningen. En papperspåsform är en plywoodskiva med vassa stålregler (skärregel) och veckregler inställda i laserskurna spår. När den pressas på papper skär den av påsens form och skapar viklinjerna i ett enda drag.
Om du är i förpackningsbranschen kan det göra en verklig skillnad i din produktion att veta hur dessa formar tillverkas – och hur man gör dem snabbare och mer exakt. Den här guiden leder dig genom hela stanstillverkningsprocessen steg för steg.
Innan vi hoppar in i stegen, låt oss ta reda på vad du faktiskt bygger.
En papperspåsmatris är en regelmatris av stål. Den har tre huvuddelar:
- Formskiva: En tjock plywoodskiva, vanligtvis 12–18 mm, gjord av björk- eller lönnfanér. Det måste vara starkt, platt och stabilt - för varje skevning kommer att kasta av hela tärningen.
- Skärregler: Tunna stålblad, vanligtvis 2 eller 3 pt tjocka, som skär genom papper.
- Vikregler: Kortare, trubbiga regler som trycker in viklinjer i pappret utan att skära av det.
En designer skapar en formlayout i CAD-programvara (AutoCAD, Illustrator eller Cimex), med hjälp av olika färger eller lager för att separera skärlinjer från skrynkliga linjer. Filen exporteras som DXF eller DWG – standardformaten för mjukvara för stanstillverkning. Sedan går processen till verkstaden.
Innan du börjar, se till att du har:
- Formskiva: 12–18 mm laserplywood (björk eller lönn)
- Skärregler: 2pt (0,71 mm) eller 3pt (1,07 mm) stållinjaler
- Skrynkregler: Typiskt 2pt eller 3pt, kortare än klippregler
- Material för utmatning av gummi: Gummiremsor placerade runt regler för att trycka bort papperet efter klippning
- CAD-designfil: DXF- eller DWG-format
- Laserskärmaskin (eller tillgång till en)
- Regelböjningsutrustning (manuell eller automatisk)
- Skrynkande skärmaskin
Allt börjar med designen. Du behöver en CAD-ritning som visar exakt var påsen ska skäras och var den ska vikas. Se det som en färdplan för tärningen.
- Bekräfta påsens stil, storlek, papperstjocklek och vikningsstruktur.
- Skapa eller ta emot en CAD-fil i DXF- eller DWG-format.
- Markera tre typer av linjer tydligt: skärlinjer (heldragna), skrynkliga linjer (prickade eller streckade) och perforeringslinjer om det behövs.
- Dubbelkolla dina mått. Ett litet fel i designen blir ett stort fel i formen.
När designen är klar, importera DXF-filen till laserskärningsmjukvaran.
- Ställ in skala och ursprungspunkt.
- Kartlägg lagren så att programvaran vet vilka linjer som skär linjer och vilka som är vecklinjer.
- Ange formskivans tjocklek och materialtyp.
- Ställ in lasereffekt, skärhastighet och skärningskompensation.
"Skären" är bredden på spåret som lasern bränner in i brädet. Detta är kritiskt. Om skåran är för bred kommer linjalen att vara lös och kan dras ut under en presskörning. Om springan är för smal kan brädet skeva eller till och med delas. Standard spårbredder är 2pt (ca 0,71 mm) eller 3pt (ca 1,07 mm).
Placera plywoodskivan på maskinbordet. Rikta in den med nollpunkten och kläm fast den ordentligt. En bräda som skiftar under skärning innebär en förstörd stans. De flesta moderna maskiner använder en sond eller ett automatiskt efterföljande system för att justera för små variationer i skivtjockleken, vilket håller lasern på ett konsekvent avstånd.
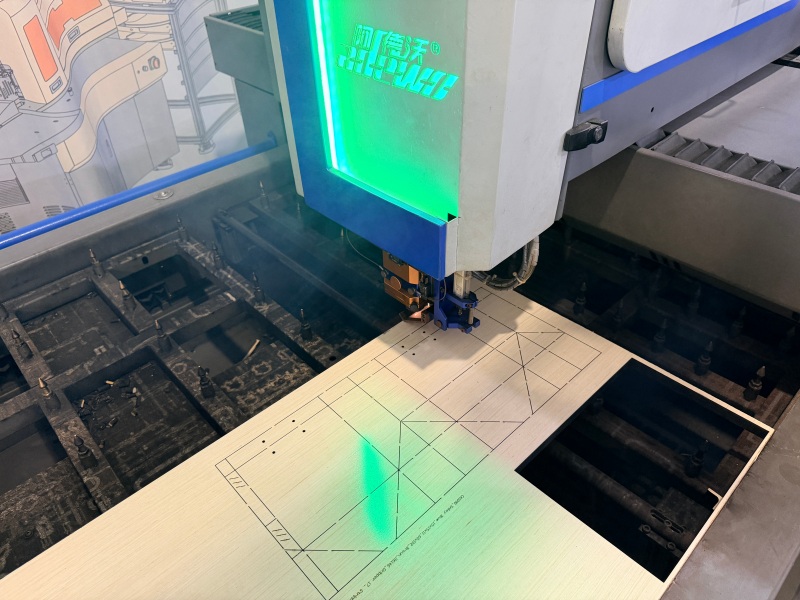
Det är här tärningen börjar ta form. A CO2 laser burns precise slots into the plywood along the cutting and creasing lines.
- Starta skärprogrammet och övervaka de första spåren.
- Kontrollera att spårets bredd och djup överensstämmer med dina specifikationer.
- Håll utkik efter broar – små oklippta sektioner som håller ihop tärningsbrädet mellan tätt placerade regler.
- Efter kapning, ta bort avfallsmaterial och inspektera skivan.
Lasern skär inte hela vägen igenom. Det bränner slitsar tillräckligt djupa för att hålla reglerna säkert samtidigt som botten av brädan lämnas intakt.
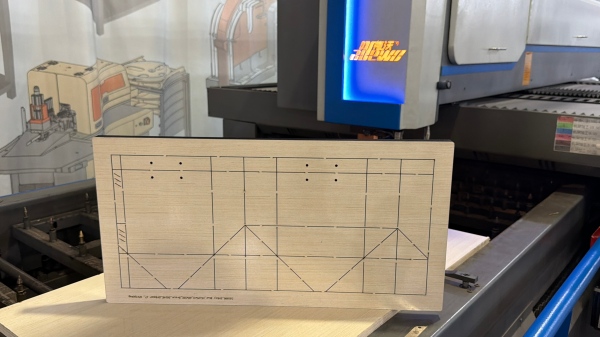
Nu måste du forma stålreglerna så att de matchar formdesignen. Skärregler är vassa knivar; veckreglerna är trubbiga och något kortare.
- Välj rätt linjaltjocklek och höjd för din formbräda.
- Böj reglerna för att matcha kurvorna och hörnen i CAD-designen.
- Klipp varje regel till önskad längd.
- För komplexa former kan du behöva överbrygga (hacka) reglerna vid stresspunkter för att förhindra sprickbildning.
I manuella butiker görs detta med en linjalbockare och en linjalskärare. I mer avancerade butiker hanterar en automatisk bockningsmaskin hela processen från en digital fil, bock- och skärregler med betydligt mindre manuella fel.
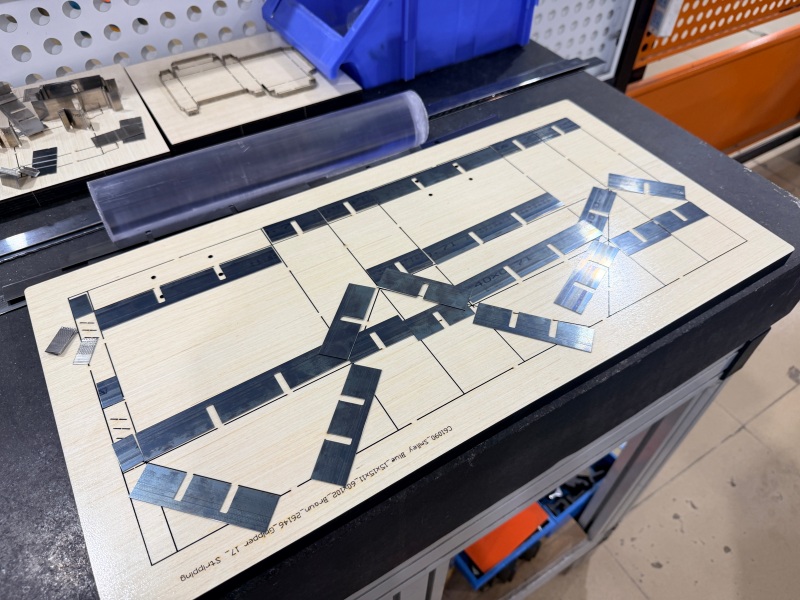
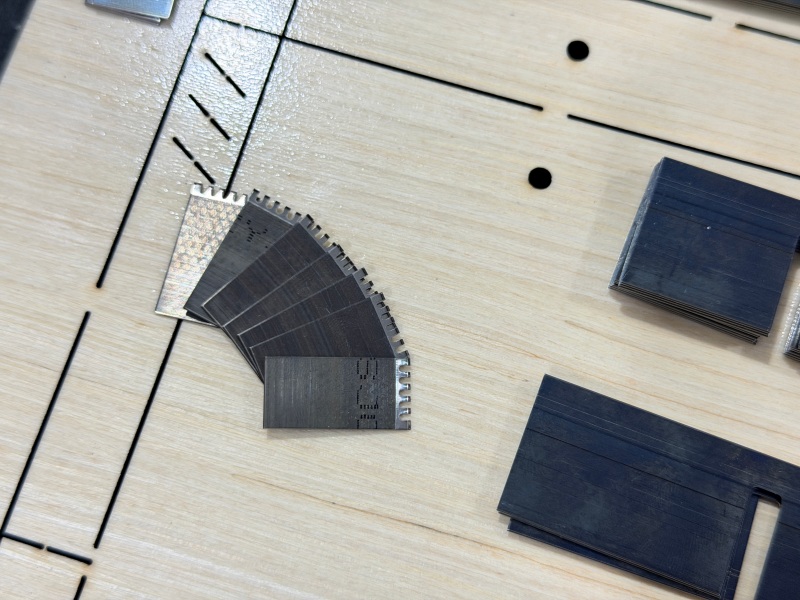
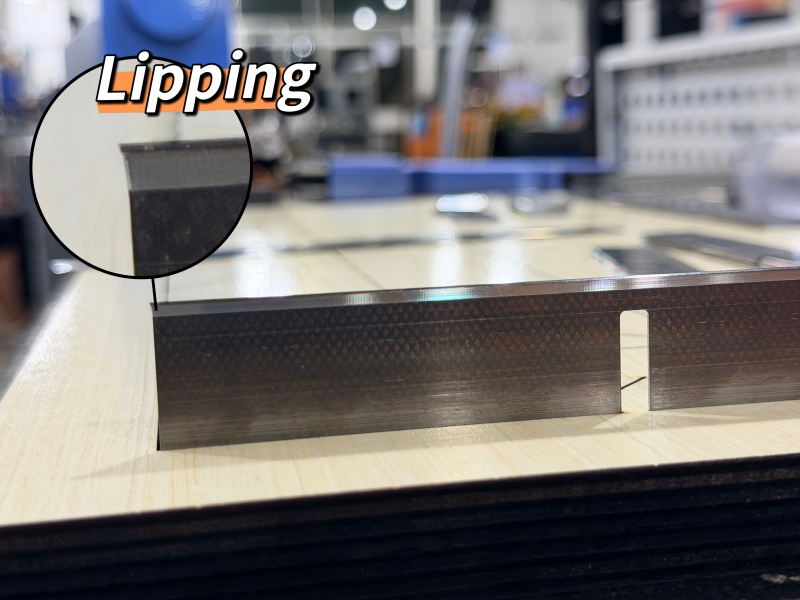
Med brädan skuren och reglerna formade är det dags att montera tärningen.
- Sätt in klippregler i spåren längs skärlinjerna.
- Sätt in veckregler längs vecklinjerna.
- Kontrollera att varje linjal sitter på rätt höjd och passar tätt i dess skåra.
- Se till att alla regler är jämna. En regel som sitter för högt kommer att skära för djupt; one that sits too low will miss the paper entirely.
Detta steg kallas ofta "regelinsättning" eller "formmontering". Det är detaljarbete, men att få det rätt betyder skillnaden mellan ett rent snitt och ett rörigt.
After the rules are in, you need rubber. Gummilister placeras runt reglerna, något högre än skärkanten. Deras jobb är enkelt: när formen trycker ner och skär papperet, trycker gummit tillbaka papperet från formen så att det inte fastnar.
- Lägg gummilister jämnt runt alla regler.
- Se till att gummit sitter högre än linjalkanten.
- Kontrollera att gummit inte blockerar några skär- eller veckområden.
- Testa utmatningen genom att trycka en bit papper mot formen och lyfta bort den.
Innan formen går i produktion måste du testa den.
- Kör ett testklipp på själva papperspåsmaterialet.
- Kontrollera klippkvaliteten: Är snitten rena? Är papperet helt genomskuret?
- Kontrollera veckkvaliteten: Vikas papperet rent längs vecklinjerna? Eventuella sprickor eller rivningar innebär att veckreglerna behöver justeras.
- Kontrollera utmatningen: släpper papperet smidigt från formen?
- Justera eventuella regler eller gummi efter behov.
- När allt är korrekt, rengör formen, märk den med påsens typ och storlek och förvara den ordentligt.
Vid tillverkning av papperspåsar är de huvudsakliga utrustningsstegen att skära formskivan, böja stålreglerna och förbereda veckregler. Adewo erbjuder tre maskiner som täcker dessa stadier. Var och en kan användas separat eller som en del av en liten produktionslinje.
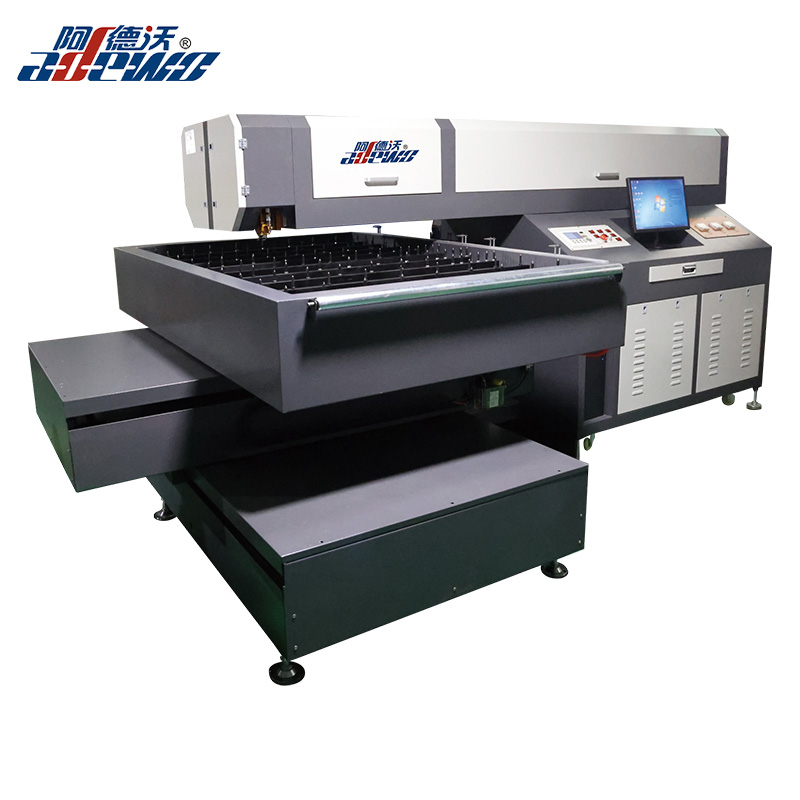
1. ADW-LC600 huvudfast laserskärmaskin
Efter att formdesignen är klar är det första produktionssteget att skära formskivan. ADW-LC600 är en laserskärningsmaskin designad för detta jobb.
Den använder ett fast laserhuvud och ett rörligt bord, vilket håller skärningen stabil. Den importerade markskruven ger hållbarhet och hög noggrannhet, medan tvärstrukturen stöder långvarig drift. Det automatiska skärsystemet gör att den kan skära olika brädtjocklekar i en gång, och spegeln och linsen är lätta att byta ut och rengöra. Den kan hantera plywood från 6 mm till 22 mm, samt PVC-skivor, akryl och stål under 3 mm.
| Punkt | Specifikation |
|---|---|
| Arbetsområde | 1200 × 1800 mm (anpassningsbar) |
| Laserbana | Laserhuvud fixerat, bordet rör sig |
| Drivtyp | Importerad jordad kulskruv |
| Skärmaterial | 6–22 mm plywood, PVC, akryl, stål <3 mm |
| Filformat | AI, DST, PLT, BMP, DXF |
| Strömförsörjning | Enfas 220V, 50/60Hz, 10A |
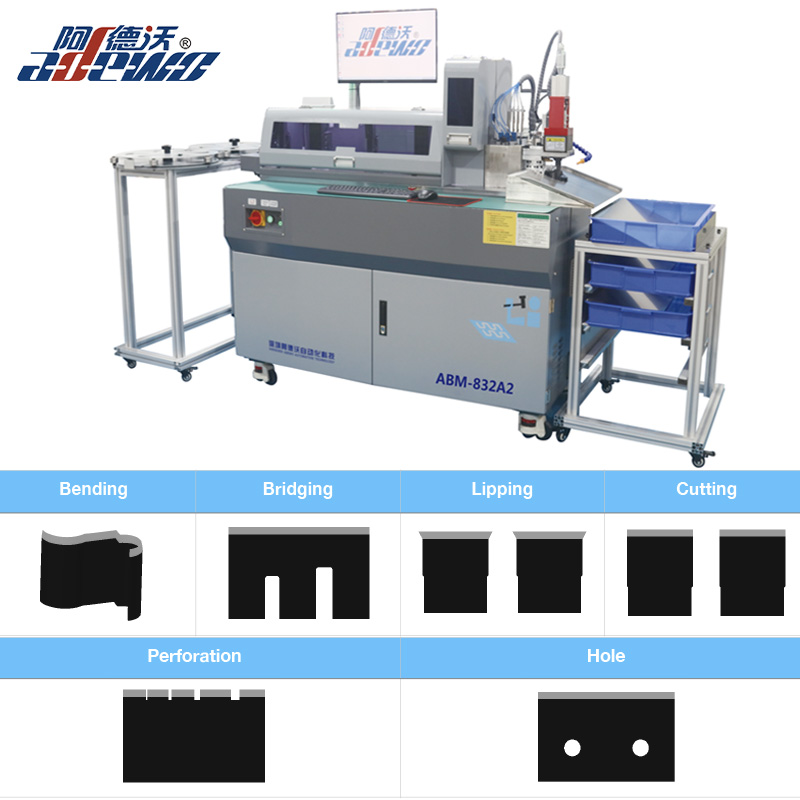
2. ABM-832A2 Auto Bender Machine
Once the die board is cut, the steel rules need to be bent and cut to match the paper bag shape. ABM-832A2 automatiserar detta steg.
Den kombinerar bockning och skärning i en operation, vilket gör processen säkrare och mer effektiv. Flerstansverktyget erbjuder val som kant, formskärning, bro, hål eller perforering, och varje verktyg är oberoende och lätt att byta ut. Dubbla klämmor med skruvstyrningsmatning möjliggör kontinuerlig drift, och den smarta programvaran är enkel att använda med flera språkalternativ. Den stöder tumstockstjocklekar från 0,45 mm till 1,05 mm och tumstockshöjder från 8 mm till 32 mm.
| Punkt | Specifikation |
|---|---|
| Regeltjocklek | 0,45, 0,53, 0,71, 1,05 mm |
| Regelhöjd | 8–32 mm |
| Grundläggande funktioner | Böjning, kantskärning, formskärning, brygga, platt snitt |
| Valfria funktioner | Perforering, hål |
| Filformat | DXF, DWG |
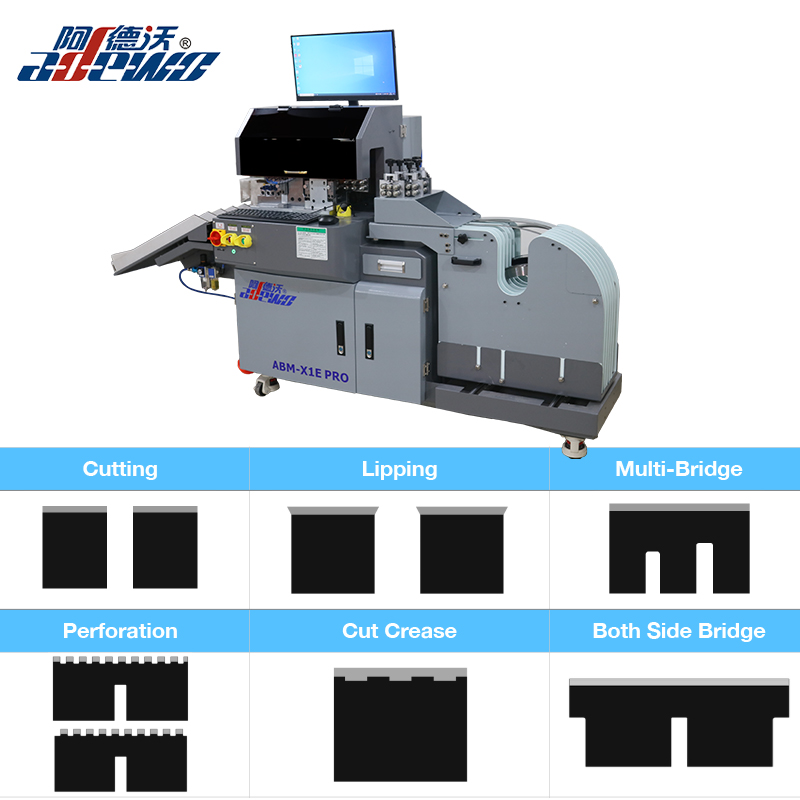
3. ABM-X1E PRO Längdsorteringsskärmaskin
Skrynkregler är viktiga för rena veck på papperspåsar. ABM-X1E PRO hjälper till att förbereda veckregler och relaterade funktioner exakt.
Programvaran identifierar automatiskt olika längder, så du behöver inte sortera dem manuellt. Verktyg är anpassningsbara, inklusive alternativ för strippningslinjal och 4pt/8pt laserveck. Varje verktyg är oberoende och lätt att byta, och servomotorn hanterar automatisk överbryggning och automatisk skärning. Bredden på perforeringen och skärvecket kan ställas in via programvaran. En kassett med flera linjaler rymmer upp till sju rullar av stållinjal, vilket gör byten enkla och säkra. Maskinen stöder även engelsk och kinesisk programvara och har ett litet fotavtryck.
| Punkt | Specifikation |
|---|---|
| Regeltjocklek | 0,71, 1,05, 1,42 mm |
| Tre-verktygsfunktioner | Överbryggning, skärning, lipning, brygga på båda sidor |
| Fyra verktygsfunktioner | Överbryggning, skärning, kant, brygga på båda sidor, perforering |
| Valfria funktioner | Klippveck, hörnsnitt, 4pt/8pt vecklinjal, strippningslinjal |
| Filformat | DXF, DWG |
– Die butiker som tillverkar papperspåsar dör regelbundet som vill minska handläggningstiden.
- Förpackningsföretag som behöver snabbare formproduktion för att klara snäva leveranstider.
- Tillverkare som letar efter bättre konsekvens och repeterbarhet mellan jobb.
- Företag som planerar att skala tillverkningen av papperspåsar utan att proportionellt öka arbetskostnaderna.
Att tillverka en papperspåsform är en process i flera steg som kräver precision i varje steg – från CAD-design och laserskärning till linjalböjning, insättning, gummining och testning. Att få något av dessa steg fel innebär en tärning som inte skär rent, inte skrynklas ordentligt eller inte håller.
Den goda nyheten är att mycket av denna process kan automatiseras. Om du tillverkar papperspåsformar och vill förbättra hastigheten, noggrannheten eller konsistensen är dessa maskiner värda att utforska. Du kan kontakta Adewo för en demo, maskinspecifikationer eller teknisk support anpassad efter dina produktionsbehov.
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Alla rättigheter reserverade.
Links Sitemap RSS XML Sekretesspolicy