
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Alla rättigheter reserverade.
Links Sitemap RSS XML Sekretesspolicy

Skrynkelregeln Bearbetning bakom förpackningar
Förpackningar kan se enkelt ut från utsidan, men den slutliga prestandan för en kartong bestäms av många detaljer inuti dess formstruktur. En förpackning måste vikas i rätt position, öppnas smidigt, förbli stabil under produktionen och i vissa fall rivas eller separeras på ett kontrollerat sätt.
Dessa krav översätts till olika linjestrukturer under formtillverkning. Vikregler, skärlinjer, perforering och överbryggning har alla olika syften och deras placering måste överensstämma med förpackningsdesignen.
För stanstillverkare är utmaningen inte bara att förbereda linjer av olika längd. Den viktigaste uppgiften är att säkerställa att varje bearbetad linje matchar den struktur som krävs av den slutliga kartongen.
Inte alla delar av ett paket behöver samma bearbetning
En vikkartong innehåller normalt paneler, viksektioner, öppningar och anslutningsytor. Dessa olika delar har inte samma funktion, så de kan inte alltid använda samma typ av lina.
En viklina används främst för att skapa en kontrollerad viklinje. Den styr kartongen att vikas i ett förutbestämt läge utan att helt skära igenom den.
Skärning används där materialet behöver separeras helt. Perforering är lämplig för områden som behöver kontrollerad rivning, medan överbryggning kan hålla utvalda sektioner sammankopplade efter stansning.
I en enda form kan dessa strukturer fungera tillsammans. Det slutliga resultatet beror inte bara på den individuella bearbetningsmetoden, utan också på om varje linje är korrekt placerad i förhållande till de andra.
Skärning: Förbered de nödvändiga längderna
Innan vecklinjalen kan sättas ihop till en stans måste de först förberedas enligt måtten i stanskonstruktionen.
Olika delar av en kartong kräver olika längder. De yttre skärsektionerna, viksektionerna och specialkonstruktionerna kan alla kräva olika linlängder.
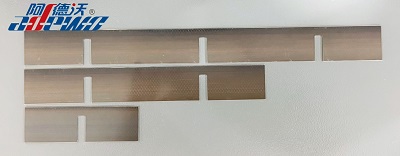
Om en lina skärs för lång eller för kort kan den påverka dess position under monteringen av dynan. I mer komplexa formkonstruktioner kan även små skillnader försvåra installationen eller påverka hur de bearbetade sektionerna överensstämmer med den ursprungliga designen.
Det är därför som längdidentifiering, sortering och kapning är viktiga steg i linjeförberedelsen.
För tillverkare som hanterar flera kartongdesigner samtidigt kan automatisk identifiering av olika linjelängder också förenkla förberedelseprocessen och minska behovet av att manuellt separera material före montering.
Perforering: Skapa en kontrollerad tår
Alla förpackningar är inte utformade för att öppnas enbart genom att vikas.
Många kartonger och kartongförpackningar innehåller avrivningssektioner, lättöppnade ytor eller andra strukturer som måste separeras för hand. För dessa applikationer skulle en kontinuerlig skärlinje göra att sektionen separeras för tidigt.
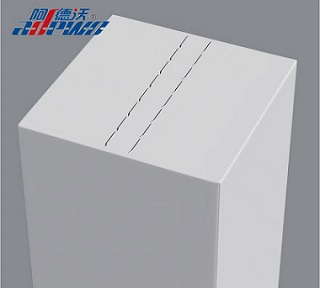
Perforering skapar istället en intermittent skärstruktur. De oskurna sektionerna håller förpackningen ansluten innan öppning, medan de skurna sektionerna ger en definierad bana för rivning.
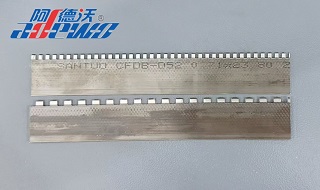
Arrangemanget av perforeringen måste matcha förpackningsstrukturen och den avsedda öppningsmetoden. För mycket kapning kan försvaga anslutningen, medan otillräcklig kapning kan göra förpackningen svår att riva.
Det är därför perforering är ett annat bearbetningskrav än både skärning och veckning.
Överbrygga: Underhålla anslutningspunkter
Ett annat vanligt krav är att hålla utvalda delar av kartongen anslutna efter stansning.
Överbryggning skapar specifika anslutningspunkter längs den bearbetade linjen. Dessa punkter hjälper till att upprätthålla plåtens integritet under produktion, hantering eller efterföljande operationer.
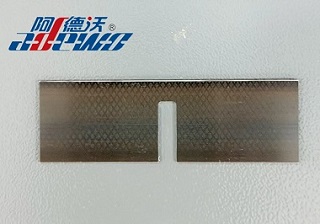
För vissa formkonstruktioner räcker det inte med en enda bro. Flera anslutningspunkter kan krävas längs en sektion, vilket är där multibryggning blir användbar.
Vissa konstruktioner kan också kräva överbryggning på båda sidor, med motsvarande bryggpositioner på båda sidor av linjen.
Platsen, antalet och arrangemanget av broar måste beaktas tillsammans med formkonstruktionen. Deras syfte är inte bara att lägga till anslutningspunkter, utan att ge den nödvändiga balansen mellan skärning och kvarvarande anslutning.
Läppning: Förbättring av hörnskärning
Vissa kartongstrukturer kräver ytterligare bearbetning i slutet av en linje, speciellt där flera rader möts eller där ett rent hörn är viktigt.
Läppning skapar ett hack i slutet av regeln. Vid kartongstansning kan detta bidra till att minska kvarvarande kartong i hörnen efter skärning, vilket resulterar i ett renare hörn.
Läppning kan också hjälpa till att minska störningar när regler korsar eller sätts ihop. Detta blir mer relevant när formen innehåller kompakta eller komplicerade linjestrukturer.
Även om den bearbetade skåran är liten, kan den påverka interaktionen mellan intilliggande linjer och kvaliteten på den färdiga kartongen.
Hur förbereds dessa linjer före monteringen av munstycket?
Förberedelseprocessen börjar med den digitala formdesignen.
När den nödvändiga linjeinformationen har fastställts måste olika längder identifieras och sorteras. Linjerna kan sedan kapas till sina specificerade längder, medan sektioner som kräver speciell bearbetning kan ta emot perforerings-, överbryggnings-, kant- eller strippningsrelaterade strukturer.
För en formtillverkare är dessa steg nära sammankopplade. Skärlängden, bearbetningspositionen och slutmonteringen måste alla överensstämma med den ursprungliga designfilen.
I takt med att förpackningsstrukturerna blir mer detaljerade kan manuell beredning innebära fler upprepade mätningar, sortering och bearbetning. En mer organiserad automatiserad förberedelseprocess kan därför bidra till att göra övergången från digital design till fysisk form mer konsekvent.
ADEWO ABM-X1E PROLängdsorteringsskärmaskin
ADEWO ABM-X1E PRO längdsorteringsskärmaskin kombinerar automatisk linjelängdsidentifiering och sortering med skärning och flera linjebearbetningsfunktioner.
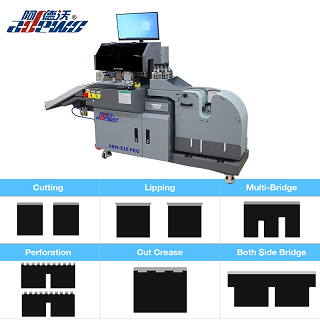
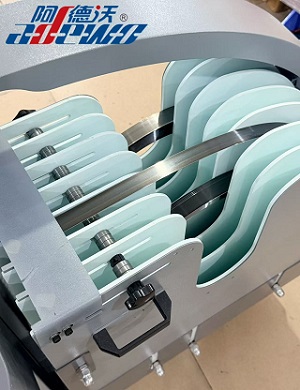
Maskinen är designad för stanstillverkning och stöder 7 linjalspolar och hanterar linjaltjocklekar på 0,71, 1,05 och 1,42 mm, med linjalhöjder från 22 till 60 mm.
Dess bearbetningsfunktioner inkluderar:
Längdsortering
Skärande
Läppning
Multi-brygga
Överbryggning på båda sidor
Perforering
Maskinen stöder DXF- och DWG-filformat, vilket gör att bearbetningsinformation kan förberedas från vanligt använda formdesignfiler.
| Valfri regeltjocklek | 0,71, 1,05, 1,42 mm |
| Stöd regelhöjd | 22-60 mm |
| Tre verktygsfunktioner |
Överbryggning, Skärning, Läppning, Båda sidorna |
| Fyra verktygsfunktioner | Överbryggning, Skärning, Kantning, Perforering, Båda sidorna |
| Valfria funktioner | Klipp veck, Conner Klipp, 4pt/8 pt veckregel, Stripningsregel |
| Maskinens vikt | 330 kg |
| Övergripande dimension | 1750*760*1250mm(LxBxH) |
Från förpackningsdesign till linjebearbetning
En förpackning kan verka okomplicerad när den ses som en färdig produkt, men dess viknings-, öppnings-, rivnings- och avfallsavlägsnande egenskaper är nära kopplade till formstrukturen bakom den.
En veckregel definierar var kartongen viks. Kapning avgör var materialet separerar. Perforering skapar en kontrollerad rivbana, medan bryggning upprätthåller utvalda anslutningar. Läpp- och skalningsrelaterade strukturer tillgodoser mer specifika krav inom formen.
Varje process har sitt eget syfte, men ingen av dem existerar oberoende av förpackningsdesignen.
Den digitala stansfilen definierar den nödvändiga strukturen och noggrann linjeförberedelse förvandlar den informationen till bearbetade linjer som är redo för stansmontering. Denna koppling mellan förpackningsdesign, formkonstruktion och linjebearbetning är det som gör att små detaljer i en digital design blir tillförlitliga funktioner i den färdiga förpackningen.
Nästa:
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Alla rättigheter reserverade.
Links Sitemap RSS XML Sekretesspolicy